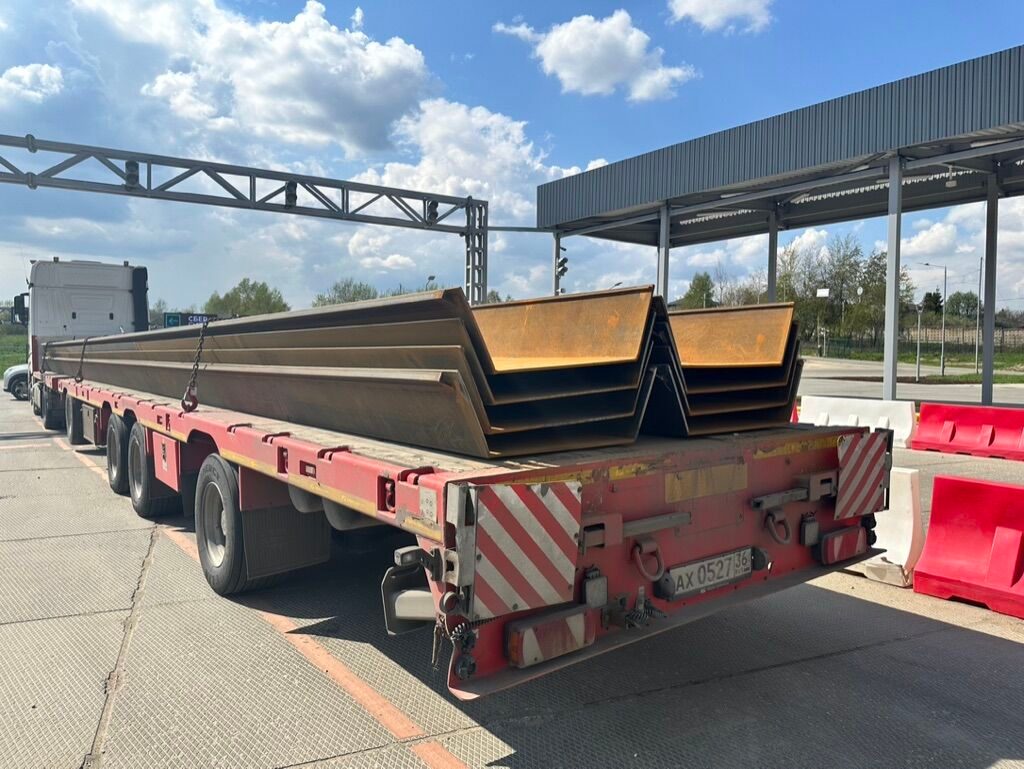
Производство металлического шпунта представляет собой сложный многостадийный процесс, в котором металлургические, прокатные и вспомогательные операции объединены в единый технологический поток. Современный шпунт ларсена производитель выпускает с применением высокоточного прокатного оборудования, что обеспечивает стабильную геометрию замкового соединения и требуемые механические характеристики готового профиля. Такой подход позволяет получать изделия, пригодные для устройства ограждающих конструкций котлованов, берегоукрепления, противофильтрационных завес и подпорных стен в самых разных инженерно-геологических условиях.
Сырьевая база и подготовка металла
Исходным материалом для изготовления шпунтовых профилей чаще всего служит углеродистая или низколегированная сталь, поставляемая в виде слябов, блюмов или горячекатаных рулонов. В зависимости от требуемой категории прочности и условий эксплуатации будущей конструкции металлурги выбирают марку стали с нормируемым пределом текучести, ударной вязкостью при отрицательных температурах и стойкостью к атмосферной коррозии. Перед запуском в прокат заготовка проходит входной контроль, включающий спектральный анализ, ультразвуковую дефектоскопию и замер геометрических параметров. На этом этапе отбраковываются партии с расслоениями, неметаллическими включениями и отклонениями по химическому составу, поскольку дефекты металлургического происхождения впоследствии могут привести к разрушению замка или образованию трещин при погружении.
Подготовка металла также включает нагрев до температур, оптимальных для горячей деформации. В нагревательных печах или индукционных установках заготовка приобретает пластичность, необходимую для последующей прокатки без риска образования разрывов и внутренних напряжений. Температурный режим подбирается индивидуально для каждой марки стали, чтобы избежать перегрева, обезуглероживания поверхностного слоя и роста зерна аустенита.
- Слябы и блюмы для горячей прокатки профилей.
- Горячекатаные рулоны для непрерывных станов и профилегибочных линий.
- Полосовая сталь для холодного профилирования и производства легких шпунтовых элементов.
- Заготовки с антикоррозионным покрытием для специальных условий эксплуатации.
Горячая прокатка и формообразование профиля
Основным способом получения классического шпунтового профиля остается горячая прокатка на сортовых или специализированных станах. Заготовка последовательно проходит через черновые, промежуточные и чистовые клети, где постепенно приобретает корытообразную, Z-образную или коробчатую форму. Особое внимание уделяется формированию замковой пары: именно от точности ее геометрии зависит водонепроницаемость шпунтовой стенки и возможность многократного использования элементов после извлечения. В процессе прокатки контролируются усилия на валках, температура раската, степень обжатия и скорость прохождения металла через стан. Отклонения от заданных параметров приводят к появлению волнистости, серповидности, неправильной кривизны полок и несоответствия допускам по толщине стенки.
Особенности горячего деформирования
Горячая деформация позволяет получать профили с большой толщиной стенки и высоким моментом сопротивления, что важно для тяжелых условий погружения и восприятия значительных изгибающих нагрузок. После чистовой клети раскат поступает на участок резки, где производится обрезка переднего и заднего концов, а затем — на холодильник для controlled cooling. Режим охлаждения влияет на структуру металла, уровень остаточных напряжений и склонность к хрупкому разрушению. Для ответственных конструкций применяется нормализация или термомеханическая обработка, улучшающая комплекс механических свойств.
Холодное профилирование и альтернативные технологии
Холодное профилирование применяется для производства тонкостенных шпунтовых профилей из рулонной стали. Полоса последовательно проходит через многоклетевой профилегибочный стан, где постепенно подгибается и формуется в заданный профиль. Такая технология обеспечивает высокую производительность, но предъявляет повышенные требования к качеству исходного рулона и точности настройки валков. Готовый профиль может иметь перфорацию, выштамповки, ребра жесткости и другие элементы, улучшающие анкеровку в грунте или снижающие металлоемкость.
Сварные и комбинированные конструкции
Для получения составных шпунтовых свай большого сечения отдельные элементы соединяются сваркой. При этом сварной шов должен обладать прочностью не ниже основного металла и сохранять работоспособность при динамических нагрузках. Иногда применяется комбинация горячекатаного профиля с трубой, двутавром или коробчатым элементом, что позволяет увеличить жесткость и несущую способность без существенного роста массы. Контроль сварных соединений выполняется неразрушающими методами, включая ультразвук и радиографию.
- Правка и подготовка рулонной стали к профилированию.
- Последовательная гибка полосы в профилегибочном стане.
- Формирование замковых элементов и калибровка профиля.
- Резка на мерные длины и упаковка готовой продукции.
- Маркировка, приемка и складирование шпунта.
Контроль качества и испытания
Готовый шпунт подвергается комплексу испытаний, направленных на подтверждение геометрических, механических и эксплуатационных характеристик. В лабораторных условиях определяются предел прочности, предел текучести, относительное удлинение, ударная вязкость и твердость. Отдельно проверяется геометрия замка: зазор, соосность, глубина захода и усилие на разрыв соединения. Для оценки долговечности проводятся коррозионные испытания в камерах солевого тумана и натурные наблюдения за образцами в грунтах с разной агрессивностью. Также выполняются гидравлические тесты шпунтовой стенки, имитирующие фильтрацию воды через замковые соединения.
Приемочный контроль включает визуальный осмотр, измерение длины, ширины, толщины, кривизны и угловых параметров. На каждый профиль наносится маркировка с указанием партии, плавки и нормативного документа. Сопроводительная документация содержит сертификаты качества, протоколы испытаний и данные о термической обработке. Такой подход позволяет проследить историю каждого элемента от металлургической заготовки до отгрузки потребителю.
Логистика, хранение и подготовка к монтажу
Шпунтовые профили транспортируются пакетами, сформированными по типоразмерам и длинам. При погрузке и разгрузке применяются траверсы и мягкие стропы, исключающие повреждение замков и образование вмятин. Хранение осуществляется на открытых площадках с твердым покрытием или под навесом; при длительном складировании рекомендуется защита от увлажнения и контакта с агрессивными средами. Перед погружением выполняется входной контроль геометрии, очистка замков от загрязнений и, при необходимости, нанесение антифрикционной смазки. Для направленного погружения используются кондукторы, а для защиты головы шпунта от смятия — наголовники.
Важное значение имеет правильный подбор молота или вибропогружателя с учетом массы профиля, свойств грунта и требуемой глубины. Неправильный выбор оборудования приводит к деформации замка, отклонению от вертикали и снижению несущей способности всей шпунтовой стенки. В сложных инженерно-геологических условиях применяется лидерное бурение, подмыв или комбинированные методы погружения.
Перспективы развития технологии
Современное производство металлического шпунта развивается в направлении повышения коррозионной стойкости, снижения металлоемкости и расширения сортамента. Появляются профили с оптимизированной геометрией, комбинированные системы с полимерными покрытиями и решения, ориентированные на многократное использование. Цифровизация прокатных станов,在线-мониторинг параметров и автоматизированный контроль качества позволяют стабилизировать характеристики и сократить отходы. Все это делает шпунтовые конструкции востребованными в транспортном, гидротехническом и промышленном строительстве.